CNC Turning: Membubut Poros dan Komponen Silinder dengan Program
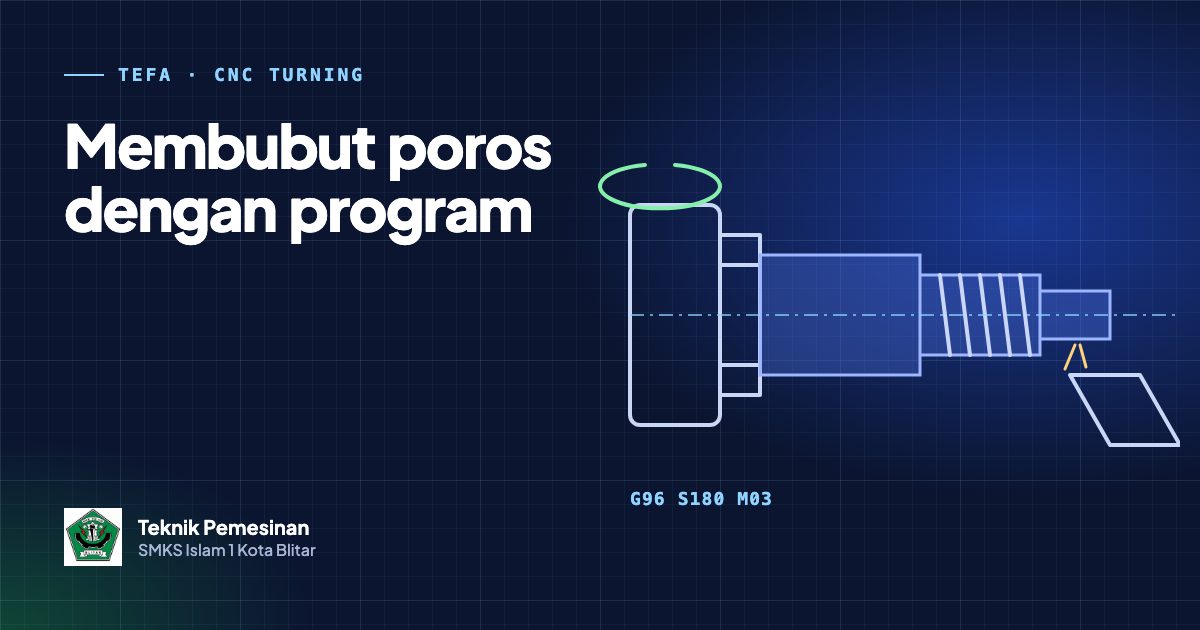
Mesin bubut mengerjakan benda yang berbentuk silinder. Benda kerja dijepit di cekam dan diputar, lalu pahat menyayat permukaannya sedikit demi sedikit. Pada mesin bubut CNC, gerakan pahat diatur program, jadi diameter dan panjang tiap bagian bisa dibuat sama persis dari satu benda ke benda berikutnya.
Dari bubut manual ke CNC
Siswa TPM belajar bubut manual lebih dulu. Mereka harus merasakan sendiri bagaimana pahat memotong, kapan geram mulai menggulung, dan bagaimana suara mesin berubah saat pemakanan terlalu dalam. Setelah itu baru masuk ke CNC. Urutan ini penting, karena operator CNC yang paham proses manual lebih cepat mengenali ada yang tidak beres.
Contoh potongan program
Program CNC bubut ditulis dalam kode G. Berikut potongan sederhana untuk membubut rata satu diameter:
G21 G40 G99
T0101
G96 S180 M03
G00 X52 Z2
G01 Z-55 F0.15
G00 X60 Z2
Baris G96 S180 meminta kecepatan potong tetap, sehingga putaran spindel menyesuaikan diameter. G01 adalah gerakan memotong dengan pemakanan 0,15 mm per putaran. Siswa belajar membaca kode seperti ini sebelum menulis program sendiri.
Produk khas unit turning
Poros bertingkat, bus, pin, dan baut dengan ulir khusus adalah pekerjaan yang sering muncul. Setiap benda diukur dengan mikrometer di beberapa titik. Kalau ada diameter yang keluar toleransi, siswa mencari penyebabnya: pahat aus, offset salah, atau benda kerja kurang kuat dijepit.
Unit turning sering bekerja berpasangan dengan unit lain. Baca bagaimana keempatnya terhubung di artikel Teaching Factory TPM.
Tulis komentar